
ヴィンセント(品質エンジニア)|DINSEN
ダクタイル鋳鉄製のパイプ継手はどのように作られるのでしょうか?ほとんどの鋳造工場では、継手本体を鋳造し、次に各フランジ面にシール溝を機械加工するという2つの工程があります。DINSENは異なる方法を採用しています。ダクタイル鋳鉄管継手鋳造時にシール溝を形成するニアネットシェイプ成形法である鋳造溝鋳造法で製造されるため、二次加工は不要です。その結果、製品の完全性が向上し、リードタイムが短縮され、コストも削減されます。これらの実績は、DN50からDN150までの商用生産において実証されています。
課題:機械加工されたシール溝はコストとリスクを増加させる
フランジ継手のシール溝は、数十年にわたり鋳造後に機械加工されてきた。これは信頼性の高い工程だが、それなりのコストがかかる。
機械加工は、製造工程全体を一つ追加するものです。フランジはすべて鋳造工場から機械工場へ移動させ、固定し、切断し、検査する必要があり、各継手ごとに労力、機械時間、エネルギーを消費します。
機械加工は温度勾配も生み出す。材料を除去することで局所的な断面厚さのばらつきが生じ、凝固や材料供給が阻害され、フランジ付近での微小収縮や気孔発生のリスクが高まる。
さらに、機械加工された溝は、仕掛品在庫の増加と品質チェックポイントの増加を意味し、結果として運転資金の拘束が増え、人為的ミスの可能性も高まる。
解決策:ニアネットシェイプ鋳造により機械加工が不要になる
ニアネットシェイプ鋳造では、シール溝が金型内で直接形成されるため、溝は嵌合本体と一体となって固化します。二次的な材料除去は不要です。熱勾配も発生しません。工場間の搬送も不要です。
プロセスはどのように機能するのか
この革新の鍵は、コアアセンブリにあります。従来、フランジコアはA、B、Cという3つの相互に噛み合う部品で構成されていました。DINSENのエンジニアは、組み立て前にコアBの外面に予め溝の輪郭を機械加工します。金型に注湯すると、ボルト穴パターンとシール溝の両方がフランジの一体構造として形成されます。
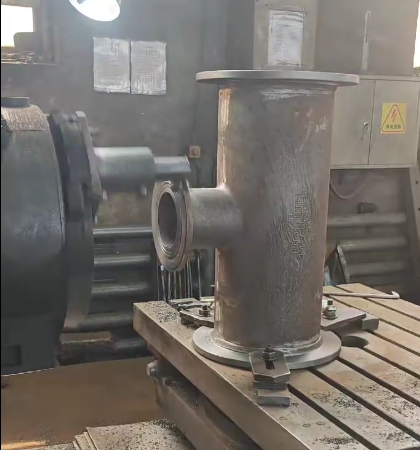
精密なフィット感:ガイドスロットと位置ずれ防止機能
溝の形状はコアの位置に依存するため、精度は組み立て段階から始まります。ガイドスロットと位置ずれ防止機構により、3つのコア部品がしっかりと固定され、金型ごとに再現性の高い組み立て精度が保証されます。測定結果によると、溝の深さ、幅、同心度は、常に標準規格の要件を満たすか、それを上回る精度を実現しています。
3D砂型印刷による検証の迅速化
従来、プロトタイプの作成には高価な型取り工具が必要でした。しかし、バインダージェット方式の3D砂型印刷技術を用いることで、プロトタイプのコアセットを数週間ではなく数日で製作できるようになりました。設計者は、生産用金型に着手する前に、溝の形状、ゲート、送り機構を検証できるため、新しい継手構成の開発サイクルを大幅に短縮できます。
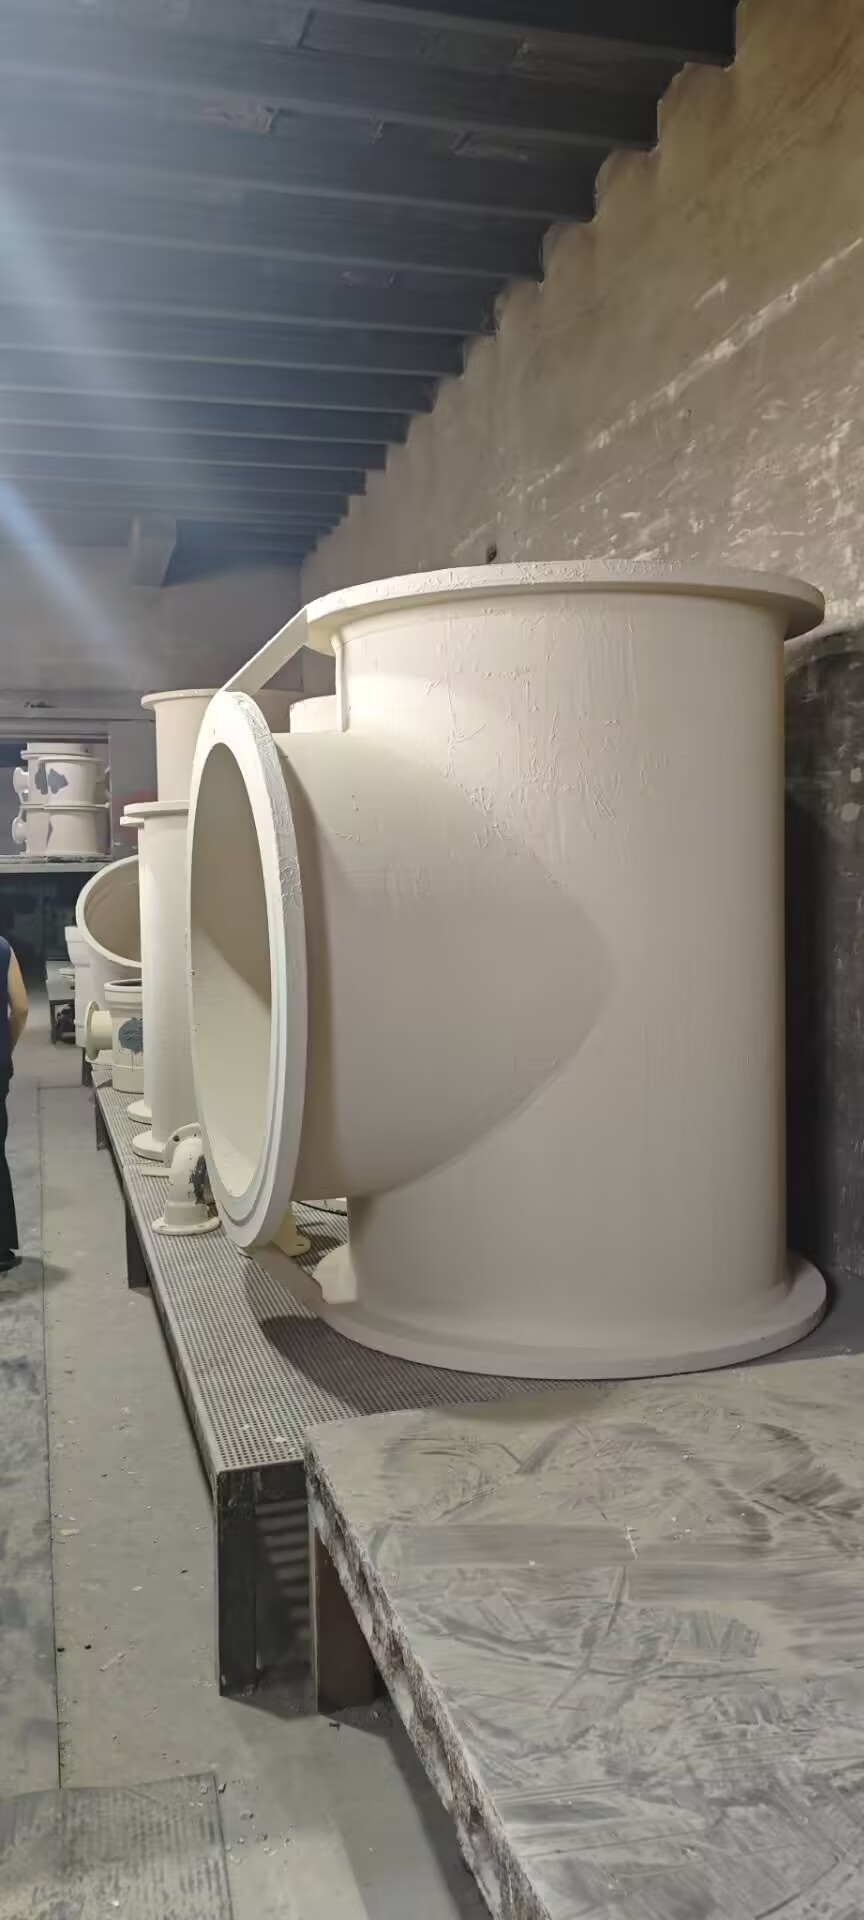
生産実績あり:DN50~DN150
振とうとショットブラスト洗浄後、鋳造フランジ面は、溝の寸法(深さ、幅、同心度)が標準要件を常に満たすか上回り、品質の低下は測定できません。鋳造溝は、DN50からDN150までの商業生産で検証されており、機械加工溝と同等以上のシール性能を発揮します。EN545規格のダクタイル鋳鉄製管継手。
鋳造溝の5つの測定可能な利点
| 利点 | どのような変化が起こりましたか? | 測定可能な影響 |
| 製品の完全性 | 機械加工による熱勾配がなく、凝固時の供給がより良好。 | 微細収縮や多孔性欠陥が少なく、優れた耐圧性を備えています。 |
| 生産速度 | 機械加工工程が削除され、仕上げ工程が削減されました。 | 製造期間の短縮、仕掛品在庫の削減 |
| コスト削減 | 溶融金属の消費量削減、工作機械の使用頻度削減、工場間の搬送不要 | 材料利用率の向上、エネルギー消費量、工具摩耗、人件費の削減 |
| 労働条件 | 研磨と仕上げ工程が削減されました | 作業場の粉塵と騒音レベルを低減する |
| プロセスの簡素化 | 手順と品質チェックポイントを削減 | プロセス能力の向上、人的ミスの減少 |
同じ哲学は溝だけにとどまりません。グリップEロックカップリング特殊な工具を使わずに設置できるため、従来の方法と比較して建設作業時間を最大30%削減できます。これは、現場での作業を増やすのではなく、削減するエンジニアリングのもう一つの例です。
よくある質問
1. ダクタイル鋳鉄フランジのシール溝とは何ですか?
シール溝とは、フランジ面に設けられた円形の凹部で、ガスケットまたはOリングが収まる部分です。2つのフランジをボルトで締め付けると、ガスケットが溝の中で圧縮され、気密性の高い接合部が形成されます。
2. なぜシール溝は通常機械加工されるのですか?
機械加工は、精度が高く、その仕組みがよく理解されているため、従来から用いられてきた方法です。しかし、コスト、リードタイム、そして凝固後に材料を除去することで生じる欠陥のリスクといった欠点があります。
3. 鋳込み溝鋳造はどのように機能するのですか?
溝の輪郭は、3つの部品からなるコアアセンブリのコアBであるフランジコアに組み込まれています。注湯時に溝は継手本体と一体化するため、フランジは後から機械加工する必要がありません。
4. どのようなサイズ展開がありますか?
鋳造一体型のシール溝は、DN50からDN150までのサイズで商業生産において検証されており、溝の深さ、幅、同心度は機械加工されたものと同等である。
5. 現場打ち込みは、耐圧性能やシール性能に影響しますか?
いいえ。溝は凝固中に形成されるため、温度勾配も断面厚さのばらつきもありません。実際、微小収縮が減少することで、耐圧性が向上します。
6. 量産前に試作品を入手できますか?
はい。3D砂型印刷技術を用いることで、量産用金型製作に着手する前に、設計検証のためのプロトタイプコアセットを迅速に製作できます。
DINSENについて ― ダクタイル鋳鉄管および継手メーカー
DINSENは、河北省邯鄲市に製造拠点を置く、ダクタイル鋳鉄管、管継手、カップリングの世界的サプライヤーです。製品はISO 2531、EN 545、EN 598、AWWA規格に準拠しており、ISO 9001:2015認証取得済みの品質マネジメントシステムによって支えられています。東南アジア、中東、中央アジア、ヨーロッパ、アメリカ大陸など50カ国以上でプロジェクトを展開するDINSENは、EN877鋳鉄製排水管継手建物の排水システム用。DINSENについてもっと詳しく知りたい方はこちら.
見積もりを依頼する
水道、排水、または産業用パイプラインのプロジェクトを計画中ですか?当社のエンジニアが、無料サンプル、第三者機関による検査、迅速な配送など、最適な継手、サイズ、コーティングの選定をお手伝いいたします。無料見積もりをご希望の方は、DINSENまでお問い合わせください。
投稿日時:2026年8月21日



